Viktor
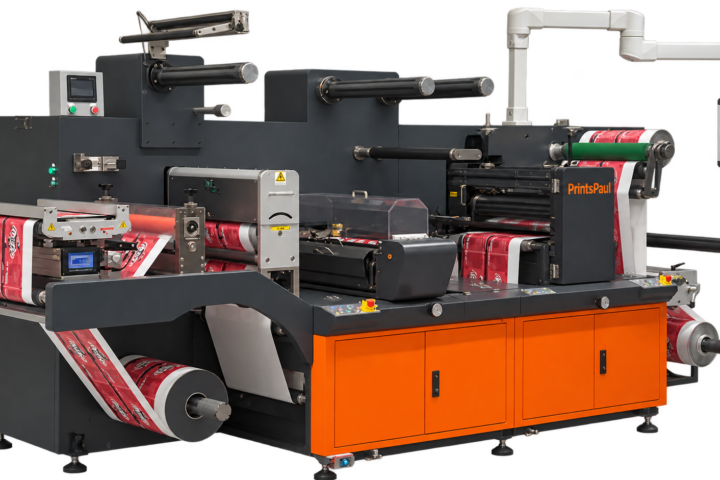
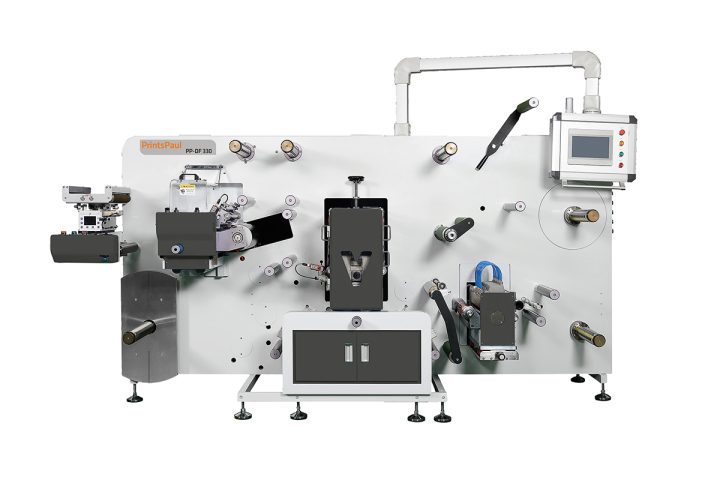
Der Viktor von PrintsPaul ist in Bahnbreiten von 370 mm, 470 mm und 570 mm erhältlich.
- Bahnbreite bis
- 570 mm
- Mietprogramm
- ab Silver
Was der Viktor kann
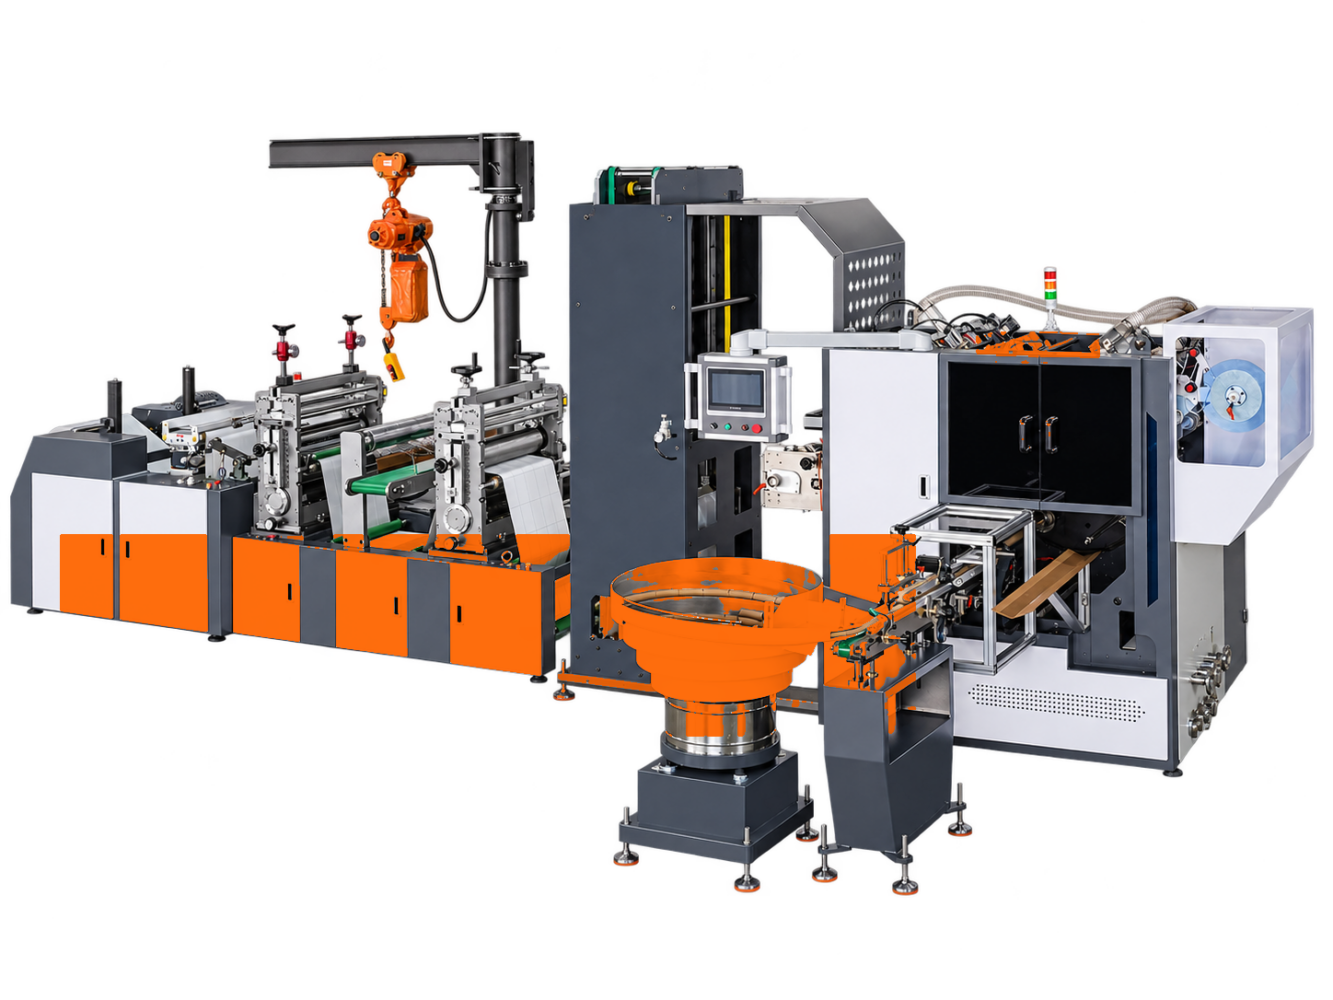
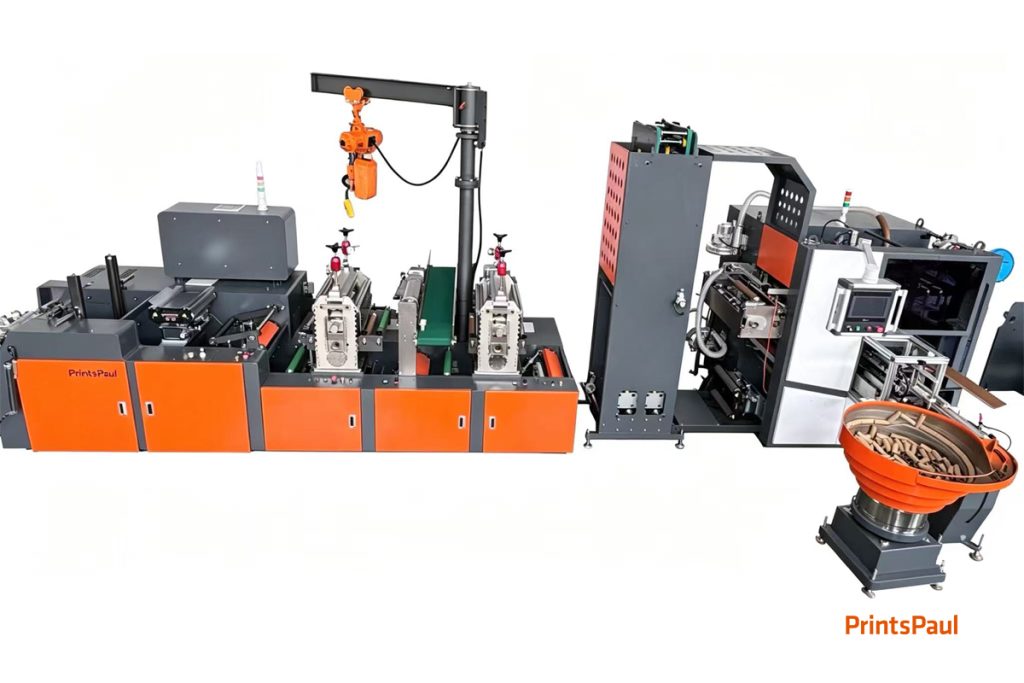
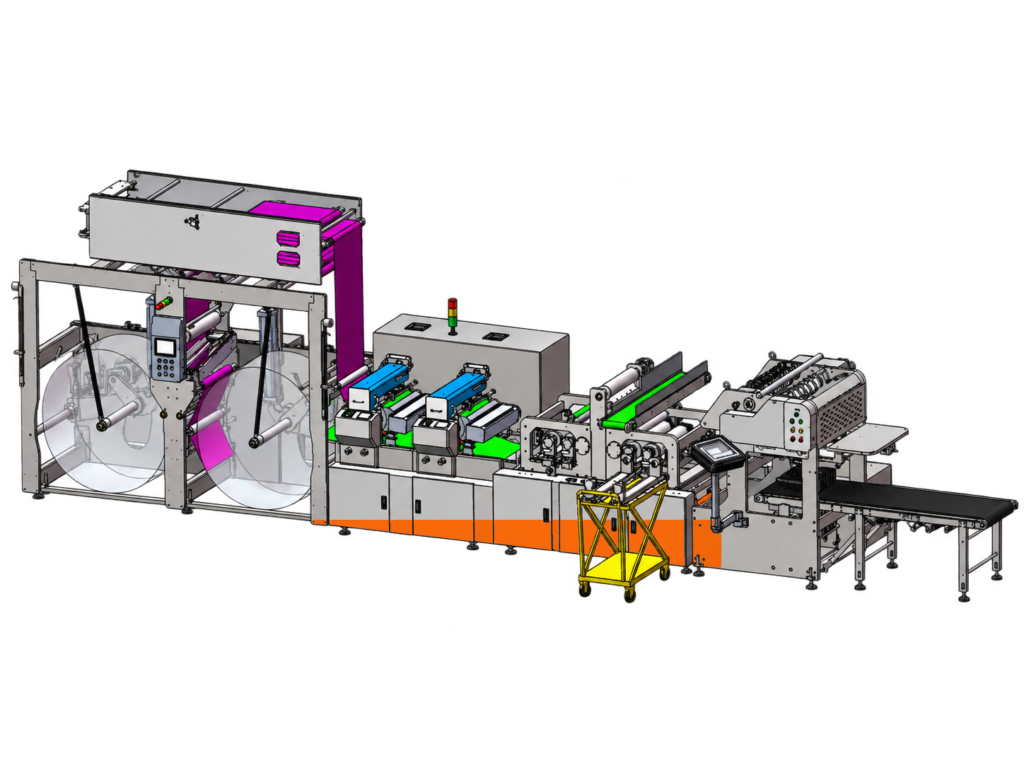
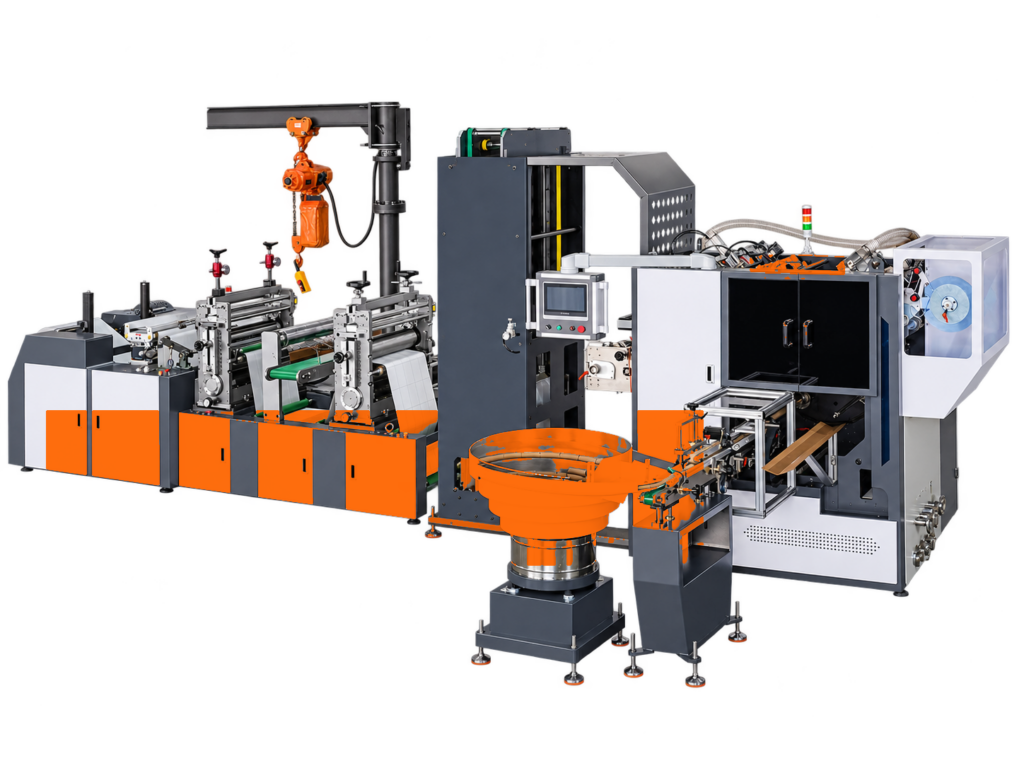
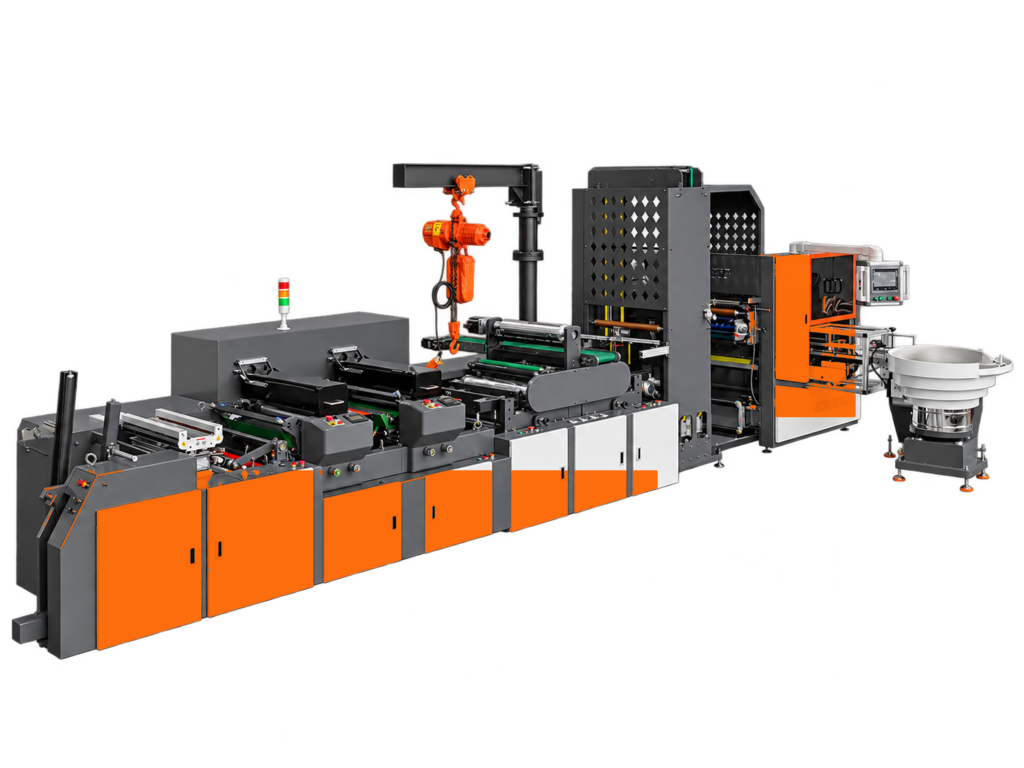
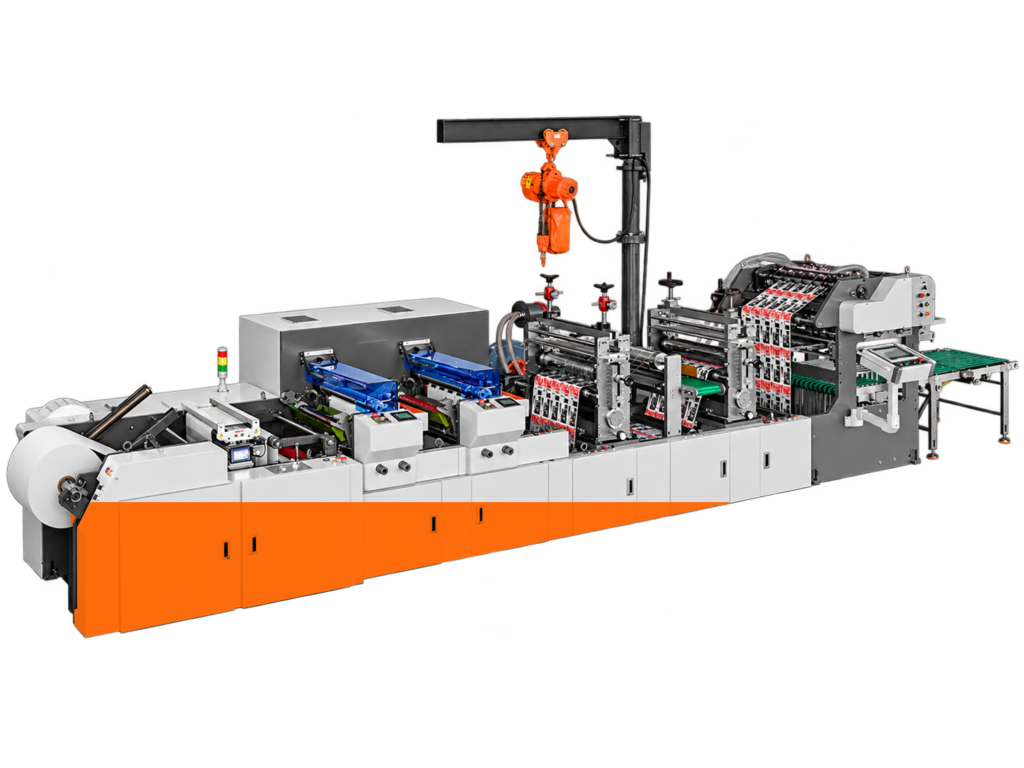
Weniger Stillstand. Mehr verkaufsfähige Rollen pro Schicht. VIKTOR verbindet Stanzen, Gitterabzug, Längsschneiden und automatische Rollenfertigung in einer modularen Converting-Linie. Sie konfigurieren die Anlage passend zu Ihrem Material, Ihren Auflagen und den gewünschten Fertigrollen – als VIKTOR 370, 470 oder 570.
Die Maschine ist das Werkzeug. Wir liefern die Lösung. Deshalb beginnt Ihre VIKTOR-Konfiguration bei Ihrem Produktionsengpass: Wie viel Zeit verlieren Sie heute durch Rollenwechsel, Hülsenhandhabung, Werkzeugwechsel oder die Entsorgung des Stanzgitters? Daraus entwickeln wir die passende Ausstattung und eine nachvollziehbare Wirtschaftlichkeitsberechnung.
VIKTOR · Ihr Rollenpreis im Blick
Was kostet Ihre fertige Rolle? Bewegen Sie die Regler und sehen Sie direkt, wie Rollenlänge, Spurenanzahl und Auslastung Ihren Output und die Kosten beeinflussen.
Bis zu 150 m/min Stanzgeschwindigkeit sind erreichbar. Wir empfehlen für die Kalkulation maximal 120 m/min. Deshalb rechnet dieser Rechner bewusst nur bis 120 m/min. Die tatsächliche Geschwindigkeit hängt von Material, Werkzeug, Rollenformat und Produktionsbedingungen ab.
Kostenanteile je fertiger Rolle
Unverbindliche Orientierung mit Beispielwerten, kein Maschinenangebot. Kalkuliert werden der gleichmäßig auf die Nutzungsdauer verteilte Kaufpreis ohne Restwert und ein Bediener während der produktiven Stunden. Material, Energie, Wartung, Finanzierung, Rüst- und Stillstandskosten sind nicht enthalten. Die produktiven Monatsstunden bestimmen die Verteilung der Maschinenkosten und den rechnerischen Monatsoutput.
VIKTOR 370, 470 und 570: die passende Breite für Ihre Produktion
- VIKTOR 370: Plattform für Bahnbreiten bis 370 mm.
- VIKTOR 470: Plattform für Bahnbreiten bis 470 mm.
- VIKTOR 570: Plattform für Bahnbreiten bis 570 mm.
Die nutzbare Arbeitsbreite einzelner Module kann von der maximalen Bahnbreite abweichen. Die nachfolgenden Detailwerte beschreiben die angebotene VIKTOR-370-Konfiguration; Werte und Verfügbarkeit für 470 und 570 werden im individuellen Angebot festgelegt. Nicht jede genannte Erweiterung gehört automatisch zum Lieferumfang. Maßgeblich ist Ihre bestellte Konfiguration.
Von der Jumborolle zur fertigen Etikettenrolle
Jumbo-Abwicklung mit geregelter Materialzuführung
Der servogesteuerte Jumbo-Abwickler nimmt Materialrollen bis 1.270 mm Durchmesser auf. Er arbeitet in beiden Drehrichtungen und kombiniert automatische Bahnspannungsregelung mit Bahnkantensteuerung. So wird die Bahn kontrolliert an die folgenden Stationen übergeben.
Ihr Vorteil: Große Eingangsrollen verlängern die Produktionsintervalle zwischen Materialwechseln. Die geregelte Materialzuführung unterstützt eine stabile Registerlage und einen gleichmäßigen Stanz- und Schneidprozess.
Option: Dual-Nonstop-Abwicklung mit fliegendem Rollenwechsel
Zwei Abwickelpositionen ermöglichen es, die nächste Materialrolle vorzubereiten, während die aktive Rolle verarbeitet wird. Beim Rollenende verbindet das System die auslaufende Bahn automatisch mit der neuen Bahn. Die Verbindung erfolgt über eine beidseitige Klebebandverklebung. Die angebotene Ausführung ist für einen Rollenwechsel bei laufender Produktion ausgelegt; Durchmesser und Materialeignung werden mit der Konfiguration abgestimmt.
Ihr Vorteil: Weniger Unterbrechungen an der Eingangsseite und weniger manuelle Eingriffe beim Rollenwechsel. Zusammen mit Puffer und Revolveraufwicklung entsteht ein durchgängiges Nonstop-Konzept auf der Abwickel- und Aufwickelseite.
Vollrotative Stanzstation mit Registersteuerung
Die vollständig servogesteuerte Stanzstation verarbeitet unbedruckte und vorbedruckte Etikettenbahnen. Die Druckmarkenregistersteuerung synchronisiert den Stanzvorgang mit dem Druckbild. Für die beschriebene VIKTOR-370-Ausführung sind Magnet- und Vollstanzzylinder im Bereich von 80 bis 180 Zähnen vorgesehen; ein 180-Zahn-Zylinder ist im entsprechenden Angebotsmodul enthalten. Die Stanzgeschwindigkeit beträgt bis 150 m/min, abhängig von Material, Werkzeug und Auftrag.
Ihr Vorteil: Kontinuierliche Verarbeitung langer Auflagen bei kontrollierter Registerlage. Die Auswahl geeigneter Zylinder und Werkzeuge richtet sich nach Ihren Etikettenformaten und Materialien.
Option: zweite Stanzstation
Eine zweite, unabhängig angetriebene Stanzstation ermöglicht zusätzliche Stanz- oder Perforationsschritte in derselben Linie. Unterschiedliche Bearbeitungsschritte können auf zwei Stationen verteilt und miteinander synchronisiert werden.
Ihr Vorteil: Komplexere Etikettenaufbauten lassen sich mit weniger separaten Durchläufen herstellen. Das reduziert zusätzliches Materialhandling und kann die gesamte Durchlaufzeit verkürzen.
Option: semirotativer Stanzmodus
Im semirotativen Modus werden unterschiedliche Stanzlängen mit demselben geeigneten Magnetzylinder verarbeitet. Der angebotene Bereich reicht von 100 mm bis 85 % des Zylinderumfangs. Servoantriebe synchronisieren Zylinder und Vorwärts-/Rückwärtsbewegung der Bahn; die Registersteuerung berücksichtigt das vorbedruckte Material. Der Wechsel zum vollrotativen Betrieb erfolgt ohne mechanischen Umbau der Betriebsart.
Ihr Vorteil: Besonders bei häufigen Formatwechseln und kleineren oder mittleren Auflagen können Sie die Zahl benötigter Magnetzylinder und den Rüstaufwand reduzieren. Die erreichbare semirotative Geschwindigkeit wird auftragsbezogen bestimmt.
Option: PrintsGAP für präzise Stanztiefen
PrintsGAP verstellt den Stanzspalt zwischen Stanz- und Gegendruckzylinder. Der Verstellbereich beträgt ±100 µm, insgesamt 200 µm; die Feinverstellung erfolgt in Schritten von ungefähr 0,5 µm. Beide Seiten lassen sich getrennt oder parallel einstellen, auch während der laufenden Produktion.
Ihr Vorteil: Sie können die Stanztiefe gezielt an Material und Träger anpassen. Das hilft, Trägerverletzungen, unvollständige Stanzungen und unnötigen Ausschuss zu vermeiden. Die Auslegung dieses Moduls ist keine zusätzliche Geschwindigkeitsfreigabe für die gesamte Linie.
Integrierter Zylinder-Hebekran
Der integrierte Hebekran unterstützt den Ein- und Ausbau schwerer Magnet- und Vollstanzzylinder an den Stanzstationen. Die angebotene Tragfähigkeit beträgt bis 250 kg.
Ihr Vorteil: Weniger körperliche Belastung bei Werkzeugwechseln und eine kontrollierte Handhabung schwerer Komponenten. Gerade bei häufigen Wechseln unterstützt dies einen geordneten Rüstablauf.
Automatischer Gitterabzug
Der servogesteuerte Gitterabzug trennt das Stanzgitter von der Etikettenbahn. Eine Stahl-Abzugswalze und geregelte Gitterspannung unterstützen den gleichmäßigen Abzug. Das System lässt sich mit der nachgelagerten Abfallbehandlung verbinden.
Ihr Vorteil: Die Abfallabfuhr wird in den Produktionsablauf integriert. Bei passender Kombination mit Zerkleinerung und Verdichtung entfallen die Wechsel konventionell aufgewickelter Gitterrollen.
Option: Gitterabfall zerkleinern und verdichten
Ein Förderband übernimmt das abgezogene Stanzgitter und führt es kontinuierlich der Zerkleinerungs- und Verdichtungseinheit zu. Der Abfall wird verarbeitet und für die weitere Entsorgung verdichtet.
Ihr Vorteil: Weniger manuelle Abfallhandhabung und weniger Unterbrechungen durch Gitterrollenwechsel. Die verdichtete Abfallform vereinfacht die interne Handhabung; das tatsächliche Entsorgungskonzept wird mit Ihrem Material abgestimmt.
Automatische Rollenfertigung: das Zusammenspiel macht den Unterschied
Bahnpuffer mit etwa 29 Metern Speicherkapazität
Zwischen Stanzbereich und Revolveraufwickler speichert der geregelte Puffer vorübergehend Material. Während der Revolver beim automatischen Rollenwechsel abbremst oder kurz steht, können die vorgeschalteten Stanzstationen weiterarbeiten. Anschließend beschleunigt der Revolver und arbeitet die gespeicherte Bahn ab, bis die vorgesehene Pufferposition wieder erreicht ist.
Ihr Vorteil: Die Stanzstation muss nicht bei jedem Wechsel einer Fertigrolle mit angehalten werden. Der Puffer entkoppelt die unterschiedlichen Bewegungsabläufe und unterstützt eine gleichmäßige Produktion.
Scherenschnitt mit teilautomatischer Messerpositionierung
Das Scherenschnittsystem teilt die Materialbahn in die gewünschten Rollenbreiten. Die rückseitigen Messer werden softwaregesteuert positioniert; die vorderen Messer stellt der Bediener manuell an die Gegenmesser an. Die Messerverstellung ist damit teilautomatisch.
Ihr Vorteil: Wiederholbare Positionsvorgaben erleichtern Formatwechsel. Die manuelle Anstellung bleibt für die passende Einstellung des Schnitts erhalten und unterstützt saubere Schnittkanten sowie gleichmäßige Fertigrollenbreiten.
Vier-Spindel-Revolveraufwickler
Der servogesteuerte Vier-Spindel-Revolver wickelt Fertigrollen bis 350 mm Durchmesser. Seine dynamische Materialabnahme erreicht bis 250 m/min. Dieser Wert dient insbesondere dem Abbau des gepufferten Materials und ist ausdrücklich nicht die Stanzgeschwindigkeit oder die pauschale Geschwindigkeit der gesamten Anlage.
Die Prozessschritte werden auf verschiedene Revolverpositionen verteilt: Hülsen vorbereiten und laden, wickeln, die Bahn im Etikettenzwischenraum trennen, Fertigrollen verschließen und ausgeben. Das Anwickeln erfolgt leimfrei über Andruck. Die tatsächlich verfügbaren Funktionen hängen von der gewählten Automatisierung ab.
Ihr Vorteil: Mehrere Arbeitsschritte laufen parallel statt nacheinander ab. Das reduziert den Handhabungsaufwand je Rollensatz und unterstützt eine gleichmäßige Rollenfertigung.
Spindel- und Hülsenausstattung passend zu Ihren Fertigrollen
Die Spindelkonfiguration wird auf Ihre Kerninnendurchmesser abgestimmt. In der technischen Referenz sind 19, 25, 40 und 76 mm genannt; weitere Durchmesser sind individuell prüfbar. Kernlose Wicklung ist als besondere Ausführung möglich. Die angebotene Revolverausführung nennt hierfür 12 und 19 mm Innendurchmesser. Die minimale Fertigrollenbreite liegt bei ungefähr 27 mm, abhängig von Ausführung und Material.
Ihr Vorteil: Sie richten die Maschine nach den Rollenformaten Ihrer Kunden aus. Passende Spindeln und eine geeignete Wickelkonfiguration erweitern die nutzbaren Anwendungen, ohne Kerndurchmesser und fertigen Rollendurchmesser zu verwechseln.
Option: automatische Hülsenzuführung und Positionierung
Ein Vibrationsbehälter vereinzelt die Hülsen und übergibt sie an den Zuführmechanismus. Das System lädt die Hülsen auf die Spindeln und positioniert sie entsprechend den benötigten Fertigrollenbreiten. Auch mehrere Hülsen entlang einer Spindel können automatisch platziert werden.
Ihr Vorteil: Wiederkehrendes manuelles Aufsetzen und Ausrichten der Hülsen wird reduziert. Ihr Team kann sich stärker auf Material, Qualität und Produktionsüberwachung konzentrieren.
Option: automatischer Rollenverschluss und Etikettierung
Ein integrierter Etikettierer stellt Verschlussetiketten bereit. Ein Vakuumförderband übernimmt, transportiert und positioniert sie für den Verschluss mehrerer fertiger Rollen. Die Abstände werden auf die Rollenbreiten abgestimmt; die Verschlussposition kann während des Betriebs angepasst werden.
Ihr Vorteil: Die manuelle Applikation einzelner Verschlussetiketten entfällt im automatisierten Ablauf. Sie erhalten wiederholbar verschlossene Rollen mit weniger nachgelagerter Handarbeit.
Optionale Druck-, Veredelungs- und Faltmodule
Vollservo-Flexodruckwerk mit Gearless-Technologie
Drei unabhängig geregelte Servomotoren treiben Gegendruckzylinder, Druckformzylinder und Rasterwalze an. Die elektronische Synchronisierung ersetzt die mechanische Zahnradkopplung. Seitlich wechselbare Drucksleeves ermöglichen innerhalb des konstruktiv zulässigen Bereichs variable Rapporte ohne feste Zahnabstufungen.
Für die angebotene VIKTOR-370-Ausführung werden 360 mm Verarbeitungsbreite, bis 150 m/min materialabhängige Druckgeschwindigkeit, Druckplatten von 1,14 oder 1,70 mm, 0,38 mm Montageklebeband und Rasterwalzen von 100 bis 1.000 LPI genannt. Die Trocknung wird separat konfiguriert.
Ihr Vorteil: Zusätzliche Druck- und Lackieraufgaben lassen sich in den Weiterverarbeitungsprozess einbinden. Sleeve-Wechsel und elektronische Registerregelung unterstützen flexible Aufträge und reduzieren die Bindung an feste Zahnradabstufungen.
UV- oder UV-LED-Härtung
Die Härtungseinheit wird hinter dem optionalen Flexodruckwerk integriert und mit der Produktionsgeschwindigkeit synchronisiert. Je nach Farb-, Lack- und Materialsystem wählen Sie konventionelle UV-Technologie oder UV-LED. Bei der beschriebenen 370-Ausführung beträgt die Verarbeitungsbreite bis 360 mm; Wellenlänge, Kühlung und Leistung richten sich nach dem gewählten System.
Ihr Vorteil: UV-härtende Farben und Lacke können direkt im Prozess ausgehärtet und anschließend weiterverarbeitet werden. Eine passende UV-LED-Auslegung kann Wärmebelastung und Energiebedarf gegenüber einer konventionellen UV-Ausführung reduzieren. Farb- und Lackeignung werden für Ihre Anwendung geprüft.
Z-FOLD für Leporello- und Endlosetiketten
Die optionale Z-FOLD-Einheit verarbeitet die Bahn zu gleichmäßigen, stapelbaren Zickzackpaketen. Für das angebotene VIKTOR-370-Modul gelten bis 360 mm Verarbeitungsbreite, 130–350 mm Faltlänge und 80–300 mm Stapelhöhe. Materialzuführung und Faltbewegung sind elektronisch synchronisiert; die erreichbare Geschwindigkeit hängt von Material und Faltgeometrie ab.
Ihr Vorteil: Sie ergänzen die klassische Rollenfertigung um Leporellopakete, beispielsweise für Logistik-, Barcode- und industrielle Endlosetiketten. Automatische Stapelbildung reduziert die manuelle Ablage und erleichtert die anschließende Verarbeitung.
Welche Konfiguration lohnt sich für Sie?
- Lange Auflagen: Jumbo-Abwicklung, kontinuierliches Stanzen und geregelte Materialführung.
- Viele kleine Fertigrollen: Bahnpuffer, Vier-Spindel-Revolver, automatische Hülsenzuführung und Rollenverschluss.
- Häufige Formatwechsel: semirotativer Modus, PrintsGAP und teilautomatische Messerpositionierung.
- Hoher Abfallhandhabungsaufwand: automatischer Gitterabzug mit Zerkleinerung und Verdichtung.
- Zusätzliche Wertschöpfung: Flexodruck, UV-/UV-LED-Härtung oder Z-FOLD passend zu Ihrem Produktportfolio.
- Durchgängige Rollenwechsel: Dual-Nonstop-Abwicklung in Kombination mit automatisierter Aufwicklung und Puffer.
ROI und Wirtschaftlichkeitsberechnung mit Ihren Produktionsdaten
Was kostet Sie Ihr heutiger Engpass pro Schicht? Für eine belastbare Entscheidung vergleichen wir Ihre aktuelle Fertigung mit der vorgesehenen VIKTOR-Konfiguration. Dazu gehören Auftragsmix, jährliche Betriebsstunden, Rollenwechsel, Fertigrollengrößen, Rüstzeiten, Bedienaufwand, Materialverluste, Wartung, Energie und gegebenenfalls zusätzlich verkaufbare Produktionskapazität.
So wird der Nutzen nachvollziehbar
- Zeitgewinn: eingesparte Minuten je Wechsel × Wechsel pro Tag × Produktionstage pro Jahr ÷ 60.
- Materialvorteil: vermiedener Ausschuss pro Jahr × Ihre tatsächlichen Materialkosten.
- Jährlicher Netto-Nutzen: tatsächlich realisierbare Kostenersparnis plus zusätzlicher Deckungsbeitrag, abzüglich zusätzlicher Betriebs-, Wartungs- und Finanzierungskosten.
- Einfache Amortisationszeit: gesamte Investition einschließlich vereinbarter Nebenleistungen ÷ jährlicher positiver Netto-Nutzen. Das Ergebnis in Jahren kann mit 12 in Monate umgerechnet werden.
- Jährlicher ROI: jährlicher Netto-Nutzen ÷ gesamte Investition × 100 %.
Rechenbeispiel zum Zeithebel: Wenn sich ein Vorgang um 3 Minuten verkürzt und 20-mal täglich an 220 Produktionstagen anfällt, entstehen rechnerisch 220 Stunden zusätzliche verfügbare Zeit pro Jahr. Das ist eine Beispielannahme, keine zugesicherte VIKTOR-Einsparung. Ob daraus niedrigere Kosten oder mehr verkaufbare Produktion entstehen, prüfen wir gemeinsam. Bedienzeit und Maschinenstillstand werden nicht doppelt als Einsparung angesetzt.
Fordern Sie Ihre individuelle VIKTOR-Wirtschaftlichkeitsberechnung an. Bringen Sie Ihren aktuellen Rollenwechsel- und Rüstaufwand sowie typische Auftragsdaten mit. Sie erhalten eine Konfiguration, deren Nutzen sich an Ihrer Produktion beurteilen lässt.
Produktionsstart mit Installation und Bedienerschulung
Auf Wunsch begleiten wir Transport, Aufstellung und Inbetriebnahme. Dabei werden die bestellten Module verbunden, die Materialführung und Regelung eingerichtet und die Funktionen mit geeignetem Kundenmaterial geprüft. Der Aufstellplatz, Zugang, Entlade- und Hebemittel sowie die erforderlichen Versorgungsanschlüsse werden vorab abgestimmt.
Die separat angebotene Bedienerschulung umfasst in der Musterkonfiguration zwei Arbeitstage. Themen sind Auftragseinrichtung, Stanz- und Aufwickelbetrieb, installierte Automatikfunktionen, Bahnspannung, typische Bedienfehler sowie tägliche Kontrolle und Grundwartung.
Ihr Vorteil: Ihr Team lernt die tatsächlich gelieferte Anlage im praktischen Ablauf kennen. Das unterstützt einen geordneten Produktionsstart und einen sicheren Umgang mit der gewählten Ausstattung.
Erst in Ihrer Produktion prüfen: RENT–TEST–BUY@PAUL
Für geeignete Projekte innerhalb der EU ist VIKTOR über unser RENT–TEST–BUY-Programm verfügbar. Sie testen die vereinbarte Konfiguration unter Ihren realen Produktionsbedingungen und können sich anschließend auf Basis Ihrer eigenen Erfahrung für den Kauf entscheiden. Mietdauer, Kaution und Anrechnung richten sich nach dem vereinbarten Programm und Vertrag.
Mehr über RENT–TEST–BUY erfahren oder VIKTOR-Konfiguration und Materialtest anfragen.
Der Viktor im Einsatz
Unverbindliche Beratung zu Viktor?
Kostenlos und unverbindlich. Auf Wunsch mit Test an Ihrem Material.
Erzählen Sie uns, was Sie produzieren möchten. Wir melden uns innerhalb eines Werktags.